Obróbka czołowa jest zwykle pierwszą operacją, której uczy się nowy mechanik i często to ona po cichu decyduje, czy część jest dobra, czy złomowana. Jeśli widziałeś, jak narzędzie przemieszcza się prosto przez koniec wirującego przedmiotu i pozostawia po sobie płaską, równą powierzchnię, widziałeś już toczenie na tokarce w akcji. To, co wygląda prosto, wymaga więcej przemyślenia, niż większość ludzi się spodziewa: wysokość narzędzia, kierunek posuwu, prędkość skrawania i mocowanie robocze – wszystko to widać na wykończonej powierzchni.
Ten przewodnik omawia praktyczną stronę planowania na tokarkach ręcznych i CNC, od konfiguracji zadania, poprzez rozwiązywanie problemów, a kończy na szczegółach, które mają znaczenie, gdy płaska powierzchnia musi zachować tolerancję w produkcji.
Co właściwie robi toczenie na tokarce
Oblicowanie zmniejsza długość przedmiotu obrabianego i wytwarza płaską powierzchnię prostopadłą do osi obrotu. Obrabiany przedmiot obraca się, podczas gdy jednopunktowe narzędzie przesuwa się po powierzchni czołowej, zwykle od średnicy zewnętrznej do środka lub odwrotnie. Ten prostopadły posuw stanowi kluczową różnicę w stosunku do toczenia, w którym narzędzie porusza się równolegle do osi i zamiast tego zmniejsza średnicę.
W działającym warsztacie okładzina spełnia kilka zadań jednocześnie:
- Tworzy czystą, kwadratową powierzchnię odniesienia, na podstawie której można mierzyć późniejsze operacje.
- Wyrównuje przetarty lub szorstki koniec pręta, tak aby część miała znaną długość.
- Usuwa postrzępioną krawędź pozostawioną przez piłę taśmową lub narzędzie do przecinania.
- Przygotowuje koniec do nawiercania, fazowania lub gwintowania.
Ponieważ tak wiele od tego zależy, powierzchnia, która jest niekwadratowa, zwężona lub wypukła, powoduje błąd w każdym kolejnym kroku.
Przygotowanie do czystego cięcia skierowanego do przodu
Większość napotykanych problemów to ukryte problemy z konfiguracją. Zanim dotkniesz dźwigni podawania, pamiętaj o kilku podstawach.
Mocowanie robocze i wysięg
Chwyć obrabiany przedmiot tak blisko szczęk uchwytu, jak pozwala na to operacja, i utrzymuj krótką długość niepodpartą. W przypadku cienkich tarcz lub pierścieni lekkie przejście z delikatnym posuwem pokonuje mocne cięcie, które powoduje odrzucenie części od narzędzia. Jeśli powierzchnia jest jedyną obrabianą częścią, miękka szczęka lub prosty uchwyt często zapewniają większą dokładność niż jakakolwiek zmiana parametrów skrawania.
Wysokość narzędzia na środku
Ustawić końcówkę narzędzia dokładnie na linii środkowej wrzeciona. Narzędzie ustawione powyżej środka pozostawia mały wypustek na środku twarzy; ustawiony poniżej środka, pociera, popycha materiał i tworzy szorstką, utwardzoną powierzchnię. Środkowy miernik, stalowa linijka wciśnięta między narzędzie a element obrabiany lub czujnik zegarowy na suwaku poprzecznym przybliżą Cię, a lekkie cięcie testowe to potwierdza.
Wybór narzędzia i geometria
Narzędzia prawe i lewe posuwają się w przeciwnych kierunkach, dlatego dopasuj narzędzie do kierunku, w którym zamierzasz się poruszać, i upewnij się, że krawędź skrawająca, a nie bok, wchodzi w obrabiany materiał. Utrzymuj wysięg narzędzia na minimalnym poziomie, który pozwala na wykonanie zadania. Dodatnia geometria natarcia jest odpowiednia dla lżejszych maszyn, mały promień naroża zapewnia lepsze wykończenie, ale słabszą końcówkę, a większy promień zwiększa siły skrawania na tyle, aby drgać na smukłych częściach.
Twarzą do wewnątrz lub twarzą na zewnątrz
Kierunek karmienia to decyzja, którą warto podjąć świadomie, a nie z przyzwyczajenia.
- Twarzą na zewnątrz (od środka do średnicy zewnętrznej): cięcie rozpoczyna się w pobliżu środka i przebiega na zewnątrz. Narzędzie wychodzi z pracy czysto na zewnętrznej krawędzi, co często poprawia wykończenie zamykającej części lica i wypycha zadzior na średnicę zewnętrzną, gdzie pilnik lub fazka łatwo go usuwa.
- Twarzą do środka (średnica zewnętrzna w stronę środka): narzędzie wchodzi na zewnętrzną krawędź i kończy na środku. Jest to często preferowane, gdy łatwiej jest usunąć zadziory w pobliżu otworu lub gdy następna operacja wiercenia na środku i tak usunie ten materiał.
Wielu mechaników kieruje się ostro w stronę środka, a wykończenie wykonuje na zewnątrz. Niezależnie od tego, który kierunek wybierzesz, zachowaj spójność w całej partii, aby powierzchnie pozostały wymienne.
Prędkości, posuwy i głębokość skrawania
Osobliwością obróbki czołowej jest to, że prędkość powierzchniowa zmienia się wraz z ruchem narzędzia. Na średnicy zewnętrznej praca przebiega najszybciej; w pobliżu centrum ledwo się porusza. Na tokarce ręcznej pracującej ze stałą prędkością obrotową oznacza to, że felga jest często obcinana zbyt szybko, a środkowa część zbyt wolno. Nieznaczne zmniejszenie prędkości wrzeciona i złagodzenie posuwu podczas przejścia wykańczającego zwykle daje bardziej spójną powierzchnię.
Przybliżone punkty początkowe dla warstw czołowych w stali miękkiej za pomocą narzędzi z węglików spiekanych; dostosować do sztywności maszyny, gatunku płytki i materiału przedmiotu obrabianego. | Przełęcz | Głębokość cięcia | Karmić | Prędkość powierzchniowa | Cel |
| Zgrubne | 1,0 do 2,5 mm | 0,15 do 0,30 mm/obr | 120 do 180 m/min | Usuń naddatki i odcięty koniec |
| Półfinał | 0,3 do 0,8 mm | 0,10 do 0,20 mm/obr | 150 do 200 m/min | Prawidłowa płaskość i długość |
| Wykończenie | 0,05 do 0,20 mm | 0,05 do 0,12 mm/obr | 180 do 250 m/min | Ostateczne wykończenie i powierzchnia odniesienia |
Typowe problemy i sposoby ich naprawienia
- Wypustka lub pestka na środku. Prawie zawsze wysokość narzędzia. Ustaw końcówkę na środku i wykonaj świeże przejście.
- Stożkowa lub wypukła twarz. Sprawdź ustawienie konika na wale, zużycie suportu poprzecznego i mieszanki oraz ugięcie narzędzia na długich wysięgach.
- Chatter lub wzorzyste wykończenie. Skróć wysięg narzędzia, lepiej podeprzyj obrabiany przedmiot, zmniejsz nieco prędkość lub zmień promień naroża.
- Szorstkie, podarte wykończenie. Zwykle tępa krawędź, zbyt duży posuw lub prędkość nieodpowiednia ani dla materiału, ani dla płytki.
- Zadziory na krawędzi. Dodaj małe fazowanie lub lekkie gratowanie jako część operacji, a nie po namyśle.
Toczenie na tokarce CNC
Na tokarce CNC geometria cięcia jest taka sama; zmienia się tylko kontrola nad nim. Warto zapamiętać kilka punktów.
- Przejścia planowania są programowane jako prosty ruch wzdłuż osi X przy stałym Z lub jako standardowy cykl planowania, taki jak G72 w wielu sterownikach typu Fanuc.
- Stała prędkość powierzchniowa (G96) utrzymuje stałą prędkość skrawania, gdy narzędzie zbliża się do środka. Połącz go z zaciskiem maksymalnej prędkości wrzeciona, w przeciwnym razie wrzeciono będzie się kręcić wraz ze zmniejszaniem się średnicy.
- Posuw na obrót utrzymuje stałe obciążenie wiórów niezależnie od średnicy.
- Oddzielna, lekka warstwa wykańczająca, często od 0,1 do 0,2 mm, zapewnia przewidywalne wykończenie i płaskość powierzchni.
Powtarzalność jest prawdziwą korzyścią i nadal zależy od prawidłowych korekcji narzędzi i zweryfikowanej pierwszej części. Prowadzenie wałów schodkowych jest dobrym przykładem tego, gdzie to się opłaca.
 Niestandardowy wał schodkowy ze stali nierdzewnej Specjalnie toczony wał stopniowany ze stali nierdzewnej do podłączenia silnika, łożyska lub akcesoriów, wart sprawdzenia pod kątem powtarzalnej produkcji wału schodkowego i dokładności elementów napędu. Zobacz produkt →
Dlaczego twarz często ma większe znaczenie niż średnica
W przypadku części, które układają się w stosy, są osadzone lub obracają się, powierzchnia czołowa jest punktem odniesienia, od którego mierzone są wszystkie pozostałe elementy. Dobrą ilustracją są tuleje optyczne: powierzchnia czołowa musi być płaska i kwadratowa, aby zespół był prawidłowo osadzony, bez bicia na ramieniu. Ta sama logika dotyczy korpusów zaworów, półfabrykatów przekładni i elementów napędu, gdzie kilka mikrometrów błędu powierzchni czołowej powoduje hałas, wibracje lub przedwczesne zużycie w dalszej części procesu. To duża część jak dokładność wymiarowa jest pod kontrolą w produkcji seryjnej.
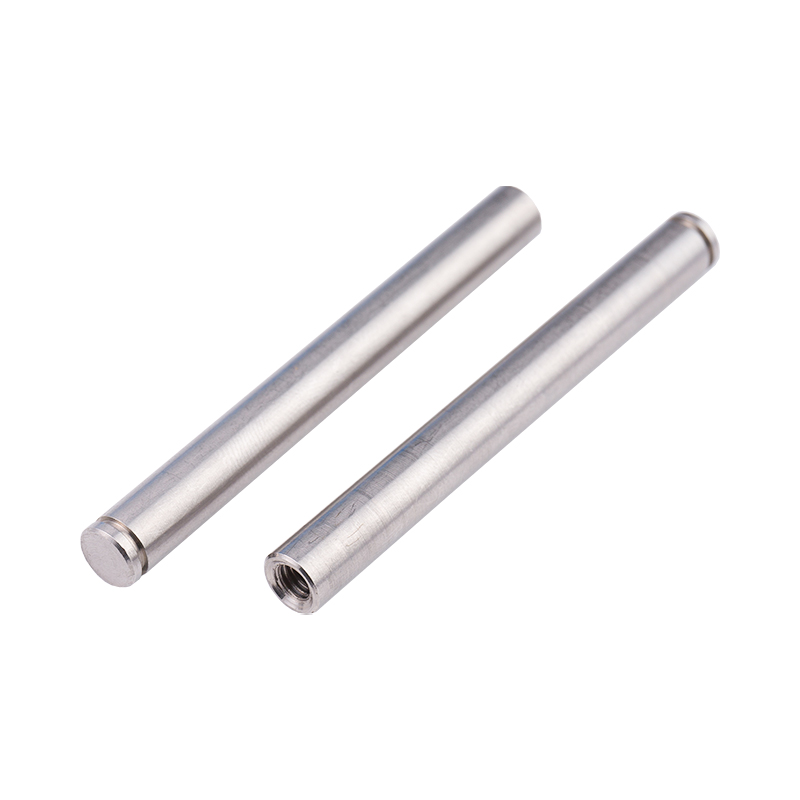 Niestandardowy wał optyczny ze stali nierdzewnej ze szczeliną Toczony wał optyczny ze stali nierdzewnej z otworem na ruchome elementy złącza, wykonany na zamówienie; warto sprawdzić, gdzie kwadratowe powierzchnie końcowe mają znaczenie. Zobacz produkt →
Powierzchnie współpracujące na tulejach i obudowach
Tuleje pokazują drugą stronę medalu. Tuleja kołnierzowa lub zwykła z brązu jest wciskana w obudowę i podtrzymuje obrotowy wał, więc obie powierzchnie czołowe muszą być prostopadłe do otworu i wolne od wypukłych zadziorów. Zadziory pozostawione na czołowym końcu mogą całkowicie zatrzymać tuleję, co powoduje zmniejszenie luzu i objawia się później w postaci ciepła i zużycia. Czyste przejście czołowe, po którym następuje lekkie fazowanie, prawie nic nie kosztuje i całkowicie temu zapobiega.
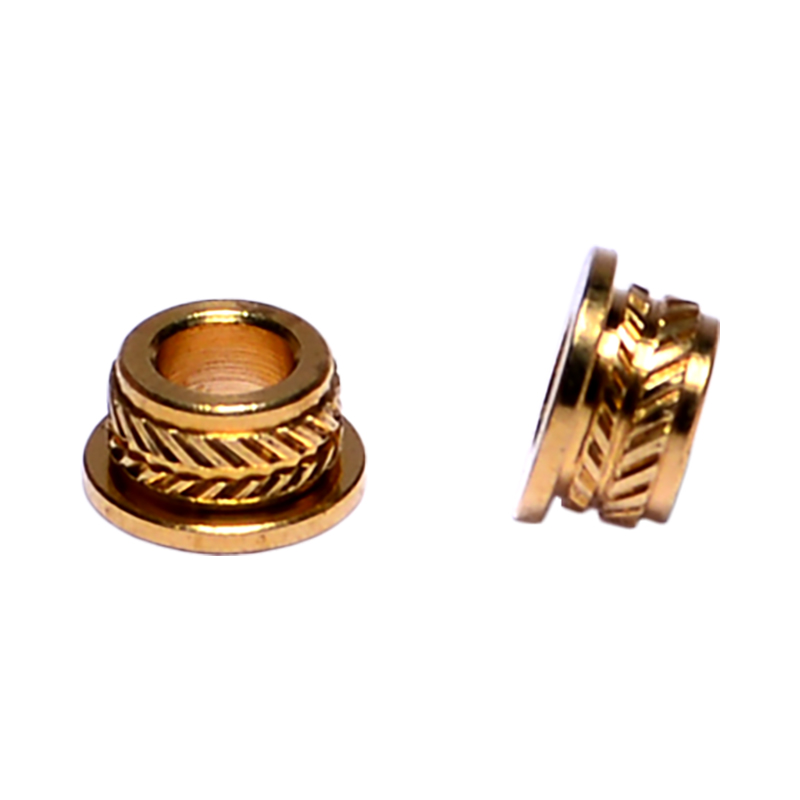 Niestandardowe tuleje z brązu do produkcji B2B Opcja tulei z brązu dostosowana do potrzeb biznesowych; warto obejrzeć, gdy w przypadku zespołów opraw i wałów ważna jest dokładność osadzania, powierzchnie wolne od zadziorów i czysta powierzchnia czołowa. Zobacz produkt →
Lista kontrolna przed następnym cięciem
- Upewnij się, że obrabiany przedmiot jest pewnie uchwycony z minimalnym wysięgiem.
- Ustaw końcówkę narzędzia dokładnie na środku i sprawdź ją za pomocą cięcia próbnego.
- Utrzymuj wysięg narzędzia na najkrótszej długości, która pozwala na wykonanie zadania.
- Zdecyduj o kierunku podawania przed rozpoczęciem i zachowaj spójność w całej partii.
- Szorstki, ciężki, następnie wykonaj lekkie przejście wykańczające, aby uzyskać płaskość i wykończenie.
- Sprawdzaj twarz linijką lub wskaźnikiem, a nie tylko okiem.
- Złam krawędź, wykonując małe fazowanie lub gratowanie, zanim część opuści maszynę.
Stawianie czoła nagradza cierpliwość bardziej niż siłę. Ustaw narzędzie na środku, utrzymuj sztywną konfigurację i pozwól, aby lekkie przejście wykończeniowe wykonało całą pracę, a powierzchnia będzie płaska, powtarzalna i gotowa na każdą następną operację.
Produkty precyzyjne Kunshan Hong Yong Sheng obrabia i formuje dokładnie tego rodzaju części, od rdzeni wałów i tulei po elementy złączne i elementy formowane wtryskowo. Jeśli masz rysunek, na którym powierzchnia czołowa musi wykazywać tolerancję, nasi inżynierowie chętnie omówią, jak wyglądałoby to w produkcji.