Oblicowanie jest zwykle pierwszym cięciem, którego uczy się nowy mechanik i ostatnim, o którym doświadczony operator przestaje myśleć i właśnie dlatego wciąż sprawia kłopoty. Umocuj przedmiot, przeprowadź go przez koniec, a otrzymasz płaską, kwadratową twarz do pracy. Zrób to nieostrożnie, a każda następna operacja odziedziczy błąd. Poniżej przedstawiono nasze podejście do planowania na tokarce w naszym własnym warsztacie: nawyki związane z ustawianiem, liczby, od których zaczynamy i błędy, które najczęściej naprawiamy.
Co naprawdę robi toczenie na tokarce
Oblicowanie usuwa materiał z końca przedmiotu obrabianego, tworząc powierzchnię prostopadłą do osi obrotu. Narzędzie porusza się promieniowo, po powierzchni, a nie wzdłuż części. Rezultatem jest powierzchnia odniesienia: coś, na czym można oprzeć, zmierzyć się lub czego się trzymać podczas drugiej operacji.
W większości przypadków obrabiany przedmiot ma kształt cylindryczny i jest trzymany w uchwycie trójszczękowym. Uchwyt czteroszczękowy lub płyta czołowa wychodzą, gdy część jest nieregularna, cienkościenna lub wymaga odpowiedniego dokręcenia. Dłuższe wały są często uruchamiane pomiędzy środkami z zabierakiem napędowym przenoszącym obrót.
Dwie rzeczy definiują dobrą twarz. Jest płaski w granicach tego, na co pozwala rysunek, i jest kwadratowy w stosunku do osi. Wykończenie, stan zadziorów i czas cyklu wynikają z tych dwóch czynników. Powierzchnia, która wygląda na jasną, ale wybiega o kilka setnych milimetra, w dalszym ciągu wypchnie łożysko poza linię, dlatego sprawdzamy za pomocą wskaźnika, a nie na oko.
Skierowanie kontra toczenie: inny posuw, inny wynik
Te dwie operacje są często mylone, ponieważ wykorzystują tę samą maszynę i często to samo narzędzie. Różnica polega na kierunku przemieszczania się narzędzia w stosunku do pracy.
Jak odróżnić cięcie czołowe od cięcia tokarskiego na maszynie. | Aspekt | W obliczu | Obracanie |
| Posuw narzędzia | Promieniowo, w poprzek powierzchni czołowej | Osiowy, wzdłuż |
| Wynik | Płaska powierzchnia kwadratowa względem osi | Zredukowana średnica, powierzchnia cylindryczna |
| Zmierzona głębokość | Od końca, wzdłuż osi | Poza średnicą, promieniowo |
| Prędkość powierzchniowa | Zmienia się, gdy narzędzie przecina ścianę | Stała przy danej średnicy |
| Typowe zastosowanie | Prostowanie końca, czyszczenie cięcia piłą, formowanie występu | Dopasowanie średnicy zewnętrznej do rozmiaru |
Konfiguracja przed pierwszym cięciem
Prawie każdy problem, o który nas pytają, zaczyna się, zanim narzędzie dotknie metalu. Pięć minut przygotowania pozwala zaoszczędzić złomowaną część.
- Zachowaj krótki zwis. Chwyć tak dużą część przedmiotu obrabianego, na jaką pozwala operacja; każdy dodatkowy milimetr wystający ze szczęk zwiększa wibracje, których nie można później wyciąć.
- Ustaw narzędzie na wysokości środkowej. Narzędzie powyżej środka szybko się ściera i tępi, narzędzie poniżej środka pozostawia wypustkę na środku twarzy. Sprawdź środek konika za pomocą linijki lub małego kwadratu.
- Dopasuj narzędzie do kierunku cięcia. Standardowe narzędzie do toczenia w prawo, trzymane w zwykły sposób, tnie po stronie dotarcia, więc posuw odbywa się od średnicy zewnętrznej do wewnątrz, a wrzeciono obraca się w twoją stronę.
- Zablokuj wózek i ustaw mieszankę tak, aby suwak poprzeczny przesuwał narzędzie prosto po powierzchni czołowej. Dowolny kąt pozostawiony w związku zamienia płaską powierzchnię w stożek.
- Usuń wióry i upewnij się, że narzędzie ma wystarczająco dużo miejsca, aby dotrzeć do środka obrabianego przedmiotu, tak aby uchwyt nie zanieczyszczał uchwytu.
Sekwencja skierowana w stronę, która działa
Poniższa kolejność jest tym, czego uczymy w hali produkcyjnej. Pasuje do tokarek ręcznych i przekłada się bezpośrednio na program CNC.
- Delikatnie muśnij koniec przy wrzecionie pracującym z umiarkowaną prędkością i obserwuj, gdzie narzędzie po raz pierwszy styka się z końcówką. Częściowe cięcie oznacza, że obrabiany przedmiot nie leży prosto w szczękach lub został przecięty pod kątem.
- Wykonaj przejście zgrubne od zewnętrznej krawędzi w kierunku środka, pozostawiając około 0,2 mm do 0,5 mm naddatku do wykończenia.
- Wycofaj, zatrzymaj wrzeciono i sprawdź długość całkowitą z rysunkiem, zanim przejdziesz dalej. O wiele łatwiej jest usunąć kolejne 0,3 mm, niż je ponownie włożyć.
- Wykonaj cięcie wykańczające z ostrą krawędzią, lżejszym posuwem i tym samym kierunkiem ruchu, aby wykończenie było spójne na całej powierzchni czołowej.
- Zatrzymaj się tuż przed martwym punktem na maszynach ręcznych lub zaprogramuj narzędzie tak, aby oczyszczało linię środkową na CNC, a następnie załam krawędź drobnym pilnikiem lub narzędziem do gratowania, podczas gdy praca toczy się powoli.
Jeden punkt warto powtórzyć: gdy narzędzie zbliża się do osi, prędkość powierzchniowa spada do zera. Cięcie jest tam bliższe tarciu niż cięciu, dlatego wykończenie często ulega pogorszeniu w ostatnich kilku milimetrach lica. Nieco wyższa prędkość wrzeciona, mniejszy posuw w pobliżu środka lub stała kontrola prędkości powierzchniowej na CNC – wszystko to pomaga.
Prędkości, posuwy i głębokość skrawania
Liczby zależą od materiału, sztywności i oprzyrządowania, ale są to zakresy, od których zaczynamy na stosunkowo ciasnej tokarce z płytkami węglikowymi.
Wartości początkowe dla tokarki lekkiej; dostosować się do materiału, sztywności i wymaganego wykończenia. | Parametr | Zgrubne | Wykończenie |
| Głębokość cięcia | 0,5 mm do 2 mm | 0,1 mm do 0,4 mm |
| Posuw na obrót | 0,1 mm do 0,25 mm | 0,05 mm do 0,1 mm |
| Prędkość wrzeciona | Zestaw od największej średnicy | Można podnieść, aby uzyskać czystszą twarz |
| Płyn chłodzący | Powódź, jeśli to możliwe | Aplikacja za pomocą zalewu lub lekkiego pędzla |
Ustaw prędkość wrzeciona na podstawie największej wycinanej średnicy, a nie gotowego rozmiaru. Na przykład powierzchnia 40 mm i powierzchnia 10 mm wymagają bardzo różnych obrotów na minutę, aby utrzymać tę samą prędkość powierzchniową, a większość cięcia odbywa się na zewnętrznej krawędzi.
Kiedy twarz się myli
Większość usterek, które napotykamy, ustępuje w ciągu pierwszych kilku sekund. Odczyt powierzchni podczas cięcia pozwala uniknąć wielu domysłów.
- Znaki rozmów: zbyt duży wysięg, luźny imak narzędziowy, niepodparty przedmiot obrabiany lub zbyt duży posuw. Najpierw zmniejsz zwis, a następnie podawaj.
- Twarz wypukła lub wypukła: narzędzie nie znajduje się na wysokości środkowej lub suport poprzeczny nie porusza się prostopadle do osi.
- Podarte, rozmazane wykończenie: stępiona krawędź lub prędkość powierzchniowa w pobliżu środka, która jest zbyt niska, aby zapewnić czyste cięcie.
- Silne zadziory na zewnętrznej krawędzi: zużyta płytka i posuw, który raczej popycha niż ścina metal.
- Pip w lewo na środku: narzędzie zatrzymało się przed osią lub geometria ostrza narzędzia nie jest dostosowana do obróbki skierowanej do środka.
Gdzie jakość twarzy pojawia się w rzeczywistych częściach
Twarz rzadko jest celem samym w sobie. Na wale schodkowym ramię, na którym znajduje się łożysko, musi przylegać prosto do czopa, w przeciwnym razie napięcie wstępne i bicie wyjdą przez okno. Na tulei z brązu zlicowane końce ustalają zainstalowaną długość i decydują o sposobie osadzenia części w obudowie. Półfabrykaty przekładni są poddawane obróbce mechanicznej na obu powierzchniach, tak aby grubość i równoległość mieściły się w granicach tolerancji przed wycięciem zębów. Kiedy te szczegóły dryfują, cały zespół powie ci o tym później.
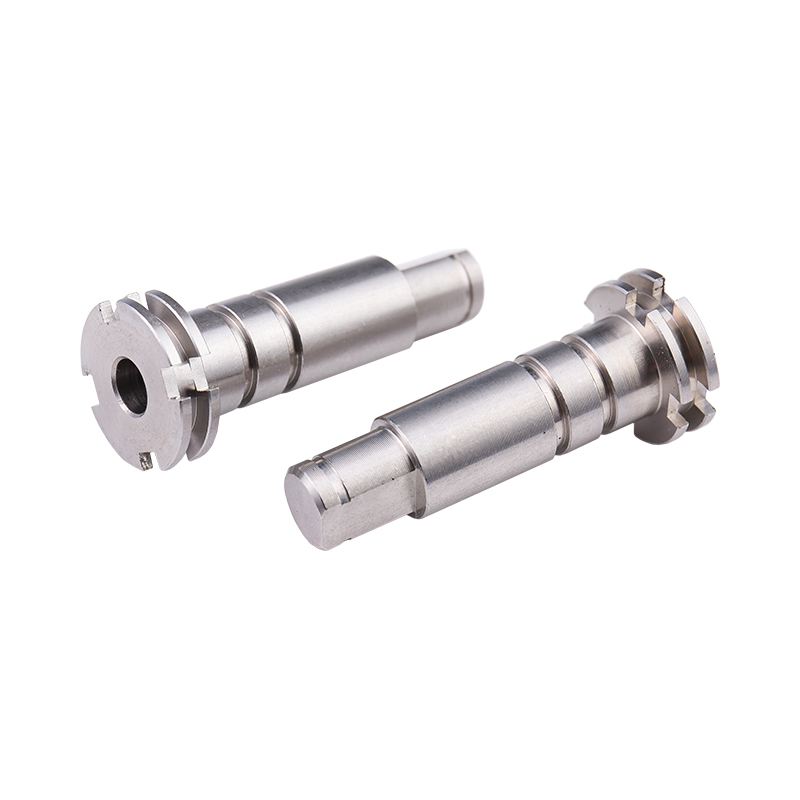 Niestandardowy wał schodkowy ze stali nierdzewnej Specjalnie toczony wał ze stali nierdzewnej do połączeń silnika i łożyska, ze specyfikacjami i obróbką powierzchni dostosowaną do zastosowania; zwrócone w stronę ramion wspiera dokładność montażu. Zobacz produkt →
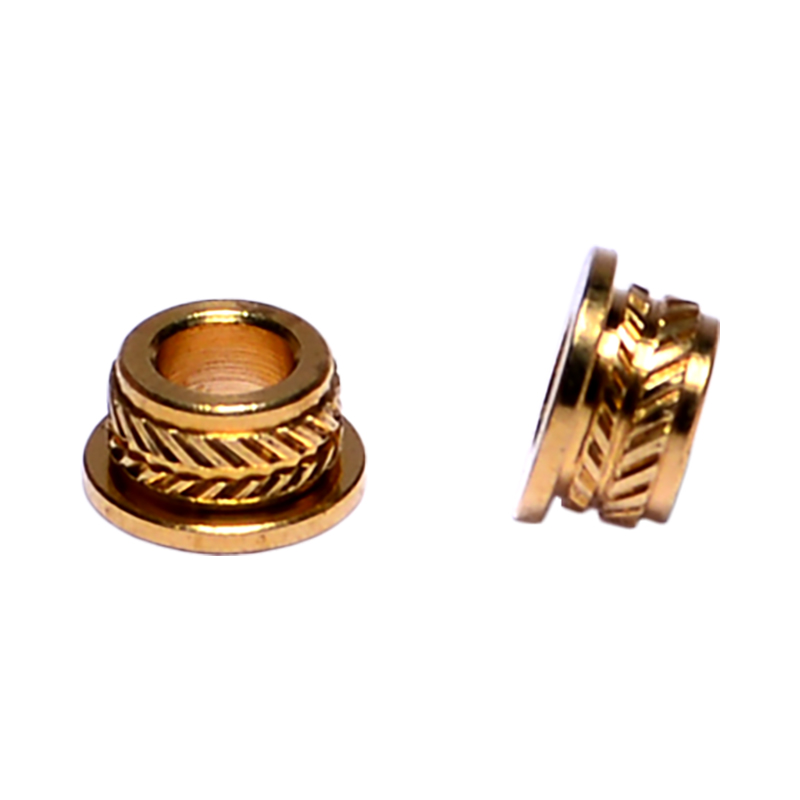 Niestandardowe tuleje z brązu do produkcji B2B Niestandardowe tuleje z brązu od producenta oferującego toczenie CNC i dużą wydajność; zalicowane końce ułatwiają ustawienie długości instalacyjnej i osadzenie w obudowach. Zobacz produkt →
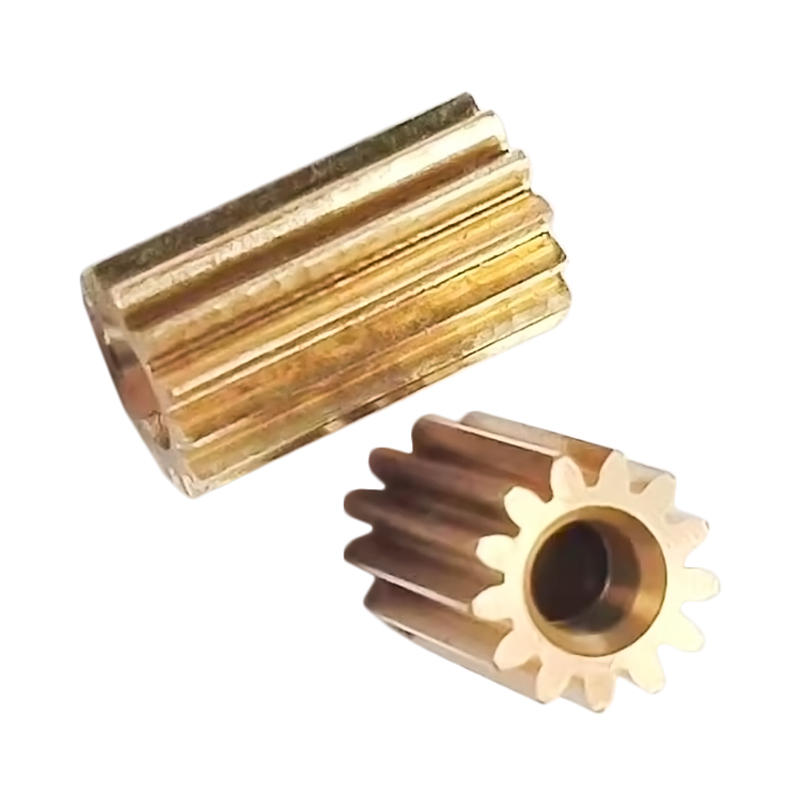 Niestandardowa mosiężna przekładnia czołowa do przenoszenia mocy Toczone z mosiądzu koło zębate czołowe do przenoszenia mocy napędzanej silnikiem, przetwarzane zgodnie z wymaganymi specyfikacjami i obróbką powierzchniową, z okładziną o krytycznym znaczeniu dla grubości i równoległości. Zobacz produkt →
Z tego powodu traktujemy planowanie jako krok metrologiczny, a nie obróbkę zgrubną. Części opuszczające nasze komórki obrotowe, z praca wału stopniowanego do małych elementów złącznych, są sprawdzane pod kątem prostopadłości i długości, a nie tylko mierzone pod kątem średnicy. Nasz zespół opisał szersze podejście w jak dokładność wymiarowa jest utrzymywana w całej serii produkcyjnej , a operacja stawiania czoła jest pierwszym miejscem, w którym rozpoczyna się dyscyplina.
Nawyki, które utrzymują płaską twarz
Żywotność narzędzia i cierpliwość mają większe znaczenie niż jakiekolwiek pojedyncze ustawienie. Trzymaj zapasową wkładkę lub świeżo naostrzone narzędzie w zasięgu ręki, aby tępa krawędź nigdy nie była powodem do złego wykończenia czoła. Wykonaj dodatkowe przejście na mniejszej głębokości, zamiast wymuszać ciężkie cięcie, które powoduje ugięcie przedmiotu obrabianego. Nigdy nie zostawiaj klucza do uchwytu w uchwycie, trzymaj rękojeść pilnika w dłoni, z dala od obracającego się uchwytu, a długie, nitkowate wióry usuwaj haczykiem lub szczotką, a nie palcami w rękawiczce. Takie drobne nawyki sprawiają, że w hali produkcyjnej panuje spokój, a spokojni operatorzy wycinają lepsze twarze.
Obróbka czołowa na tokarce to prosty pomysł, który należy podjąć, podejmując wiele drobnych decyzji: ile wystaje ze szczęk, gdzie narzędzie jest osadzone względem środka, w którą stronę się porusza oraz ile naddatku pozostawić do ostatniego przejścia. Zrób to dobrze, a operacja zajmie kilka minut i zachowa tolerancję bez problemów. Jeśli popełnisz błąd, błąd będzie podążał za częścią aż do montażu. Jeśli powierzchnia jednego z Twoich komponentów ciągle odbiega od specyfikacji, prześlij nam rysunek i zdjęcie wykończenia powierzchni, a my powiemy Ci, co zmienilibyśmy w konfiguracji.